


Новостной центр
—— NEWS CENTER ——
西安盛弘创仪器仪表有限公司
联系人:张生
手机:15529283736
邮箱:shc-sensor@qq.com
地址: 陕西省西安市西咸新区三桥街道财富大厦
Соответствие материалов пищевых расходомеров в Шэньси: сначала проверьте прослеживаемость «смачиваемых частей»
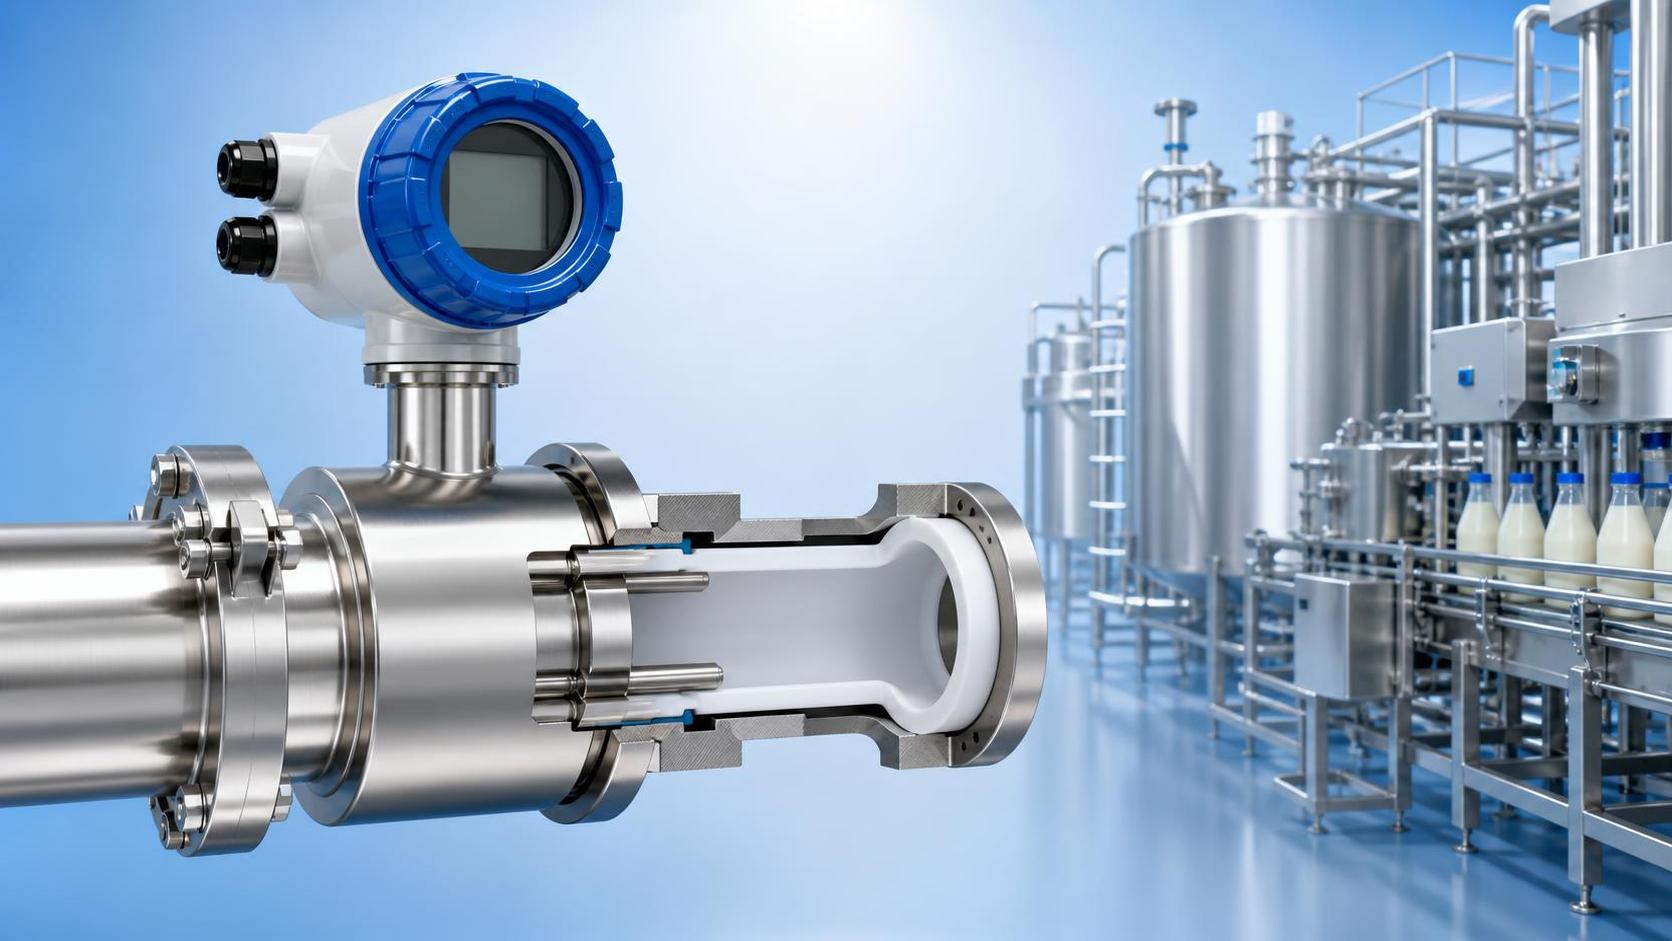
При использовании расходомеров в пищевом производстве нельзя ориентироваться только на то, что корпус изготовлен из нержавеющей стали, или судить лишь по заявлению «для пищевой промышленности». Отдельной проверке должны подлежать все части, контактирующие с пищевыми продуктами, напитками, молочной продукцией, жидкими приправами, сиропами и другими средами, включая измерительную трубу, футеровку, электроды, уплотнительные кольца, уплотнительные поверхности фланцев и соединительные элементы для отбора проб.
Первым шагом при оценке соответствия материалов пищевого расходомера из Шэньси является запрос у поставщика перечня материалов смачиваемых частей и его поэлементная сверка с паспортной табличкой изделия, техническим соглашением, чертежами и заводской документацией. Если в документах указано только «полностью из нержавеющей стали», без конкретной марки стали, типа футеровки и материала уплотнений, покупателю следует запросить дополнительное подтверждение, чтобы не допустить подмены описания материалов смачиваемых частей материалами несмачиваемых компонентов.
Для условий с повышенными санитарными требованиями документация по материалам должна обеспечивать прослеживаемость до партии сырья. Обычно проверяются сертификаты на материалы, номера плавок и партий, отчёты о химическом составе, записи об обработке и протоколы контроля готовой продукции. Полная цепочка прослеживаемости помогает пищевым предприятиям быстро выявлять источники рисков при приёмке оборудования, аудитах качества и последующем обслуживании.
Компания Xi'an Shenghongchuang Instrumentation Co., Ltd. и её производственная база Shaanxi Qinkong Sensor Technology Co., Ltd. при подборе пищевых расходомеров и сопутствующей промышленной контрольно-измерительной продукции могут, исходя из свойств среды, способа очистки, температуры, давления и монтажной конструкции, помочь пользователям определить конфигурацию смачиваемых компонентов и снизить риски коррозии, отложений или дрейфа измерений вследствие неправильного выбора материалов.
Проверка марки нержавеющей стали не должна основываться только на внешнем виде
Наиболее распространёнными металлическими материалами смачиваемых частей пищевых расходомеров являются нержавеющие стали SUS304, SUS316 и SUS316L. Нержавеющая сталь 304 подходит для большинства обычных сред, таких как питьевая вода, соки, пищевые масла и нейтральные пищевые продукты; для сред с содержанием солей, выраженной слабой кислотностью или требующих частой химической очистки сталь 316L, как правило, обладает лучшей стойкостью к точечной и общей коррозии.
Буква «L» в 316L обычно означает пониженное содержание углерода, благодаря чему коррозионная стойкость сварных зон более подходит для санитарных трубопроводов. Для сварных измерительных труб, коротких патрубков с кламповым соединением и изготовленных на заказ датчиков расхода помимо подтверждения марки основного металла необходимо обращать внимание на надлежащую обработку сварных швов, чтобы избежать щелей или рисков коррозии, способных ухудшить эффективность очистки.
На месте можно выполнить первичную проверку металлической поверхности ручным анализатором сплавов, уделяя особое внимание содержанию хрома, никеля, молибдена и других элементов. Однако этот метод более пригоден для входного контроля и не заменяет сертификат материала от производителя. Для проектов с массовыми закупками можно проводить выборочную проверку по партиям, например отбирать от 3 до 5 единиц из каждой партии для повторной проверки марки стали с сохранением протоколов испытаний.
Следует учитывать, что нержавеющая сталь не всегда пригодна для пищевых сред. При высоком содержании хлорид-ионов в среде либо длительном использовании на производственной линии хлорсодержащих дезинфицирующих средств обычный материал 304 может подвергаться точечной коррозии. В этом случае необходимо с учётом рецептуры среды, концентрации моющего раствора, времени контакта и температуры определить, требуется ли переход на 316L или другое более подходящее решение для смачиваемых частей.
Футеровка, электроды и уплотнения — ключевые материалы пищевых датчиков расхода
Электромагнитные расходомеры широко применяются в пищевой промышленности, и их футеровка измерительной трубы, электроды и уплотнения непосредственно контактируют со средой. Даже если металлическая труба изготовлена из 316L, несоответствие футеровки или уплотнительных колец требованиям для контакта с пищевыми продуктами всё равно может повлиять на санитарную безопасность, термостойкость и срок службы оборудования. Поэтому неметаллические материалы смачиваемых частей обязательно должны входить в объём приёмочного контроля.
К распространённым материалам футеровки относятся PTFE, PFA, резина и полиуретан. При измерении расхода пищевых жидкостей PTFE применяется особенно часто благодаря стойкости к кислотам, щелочам, химическим средам и широкому температурному диапазону. Для суспензий или сред с частицами, обладающих высокой абразивностью, необходимо комплексно оценивать износостойкость и санитарные свойства футеровки, а также её соответствие принципу измерения расходомера.
Распространёнными материалами уплотнений являются EPDM, FKM, силиконовый каучук и уплотнения с оболочкой из PTFE. Разные эластомерные материалы по-разному устойчивы к высокотемпературному пару, жирам, кислотно-щелочным моющим растворам и спиртосодержащим средам. При закупке пищевого расходомера материал уплотнений, их твёрдость, максимальная рабочая температура и документы о соответствии требованиям для контакта с пищевыми продуктами следует включать в техническое соглашение, а не использовать стандартные уплотнительные кольца по умолчанию.
Материал электродов также влияет на долговременную стабильность. Электроды из 316L отвечают требованиям измерения большинства проводящих пищевых жидкостей, однако для высокосолёных, кислых или имеющих особые электрохимические свойства сред необходимо оценивать риск коррозии электродов. При появлении на поверхности электродов точек, изменения цвета, отложений или колебаний нуля следует своевременно проверить совместимость со средой, а не ограничиваться повторной калибровкой.
Особое внимание следует уделить документам о соответствии материалов для контакта с пищевыми продуктами
Оценка соответствия смачиваемых частей пищевого расходомера должна выполняться с учётом требований к материалам, контактирующим с пищевыми продуктами. Покупатель может потребовать от поставщика декларации о соответствии, отчёты об испытаниях или документы независимого тестирования, соответствующие материалам смачиваемых частей, а также проверить соответствие наименования образца, марки материала, параметров испытаний и фактической комплектации изделия.
Для металлических смачиваемых компонентов можно учитывать применимость GB 4806.9-2023 «Национальный стандарт безопасности пищевых продуктов. Металлические материалы и изделия, предназначенные для контакта с пищевыми продуктами»; в качестве общего принципа может использоваться GB 4806.1 «Национальный стандарт безопасности пищевых продуктов. Общие требования безопасности к материалам и изделиям, контактирующим с пищевыми продуктами». Для неметаллических футеровок и уплотнений также необходимо подтверждать соответствующую нормативную основу в зависимости от конкретной категории материала.
Следует различать, что документы о соответствии материалов не равнозначны подтверждению соответствия характеристик всего прибора. Отчёт по материалам отвечает на вопросы «безопасен ли контакт со средой» и «соответствует ли материал согласованным требованиям»; свидетельство о поверке или калибровке расходомера отвечает на вопрос «соответствует ли погрешность измерения установленным требованиям». Оба типа документов должны храниться в архиве одновременно и не могут заменять друг друга.
Если пищевое предприятие экспортирует продукцию либо производственная линия должна соответствовать требованиям аудита конкретного заказчика, до оформления заказа также необходимо уточнить, требуются ли FDA, EC 1935/2004, 3-A или иные указанные документы. Требования различных рынков к подтверждению материалов, санитарной конструкции и языку документации могут отличаться; предварительное согласование позволяет избежать повторной замены смачиваемых компонентов после монтажа оборудования.
Качество обработки поверхности и санитарная конструкция определяют полноту очистки
Соответствие материалов пищевого расходомера требованиям определяется не только химическим составом, но и качеством поверхности, отвечающим условиям санитарной очистки. При шероховатой внутренней стенке измерительной трубы, наличии царапин, наплывов сварного шва, мёртвых зон или заметной разницы цвета пищевые остатки легче прилипают к поверхности. При длительной эксплуатации это может создавать риск размножения микроорганизмов и влиять на стабильность сигнала расхода.
Для пищевых производственных линий, требующих CIP-мойки на месте или SIP-стерилизации паром, необходимо особо подтвердить, имеет ли датчик расхода гладкий проточный канал, конструкцию с низким удержанием среды и подходящий тип санитарного соединения. Кламповые соединения обычно удобнее для демонтажа и очистки, однако их фактическая применимость зависит от диаметра трубы, класса давления, вибрации системы и санитарного уровня технологического процесса.
Шероховатость поверхности является одним из важных показателей качества обработки. Для металлических поверхностей смачиваемых частей с высокими санитарными требованиями в техническом соглашении можно указать требование к шероховатости внутренней поверхности, например Ra не более 0,8 мкм; для молочной продукции, биоферментации или высокочистых производственных операций в соответствии с технологией могут быть установлены более строгие требования к полировке и пассивации.
При приёмке на месте рекомендуется сочетать визуальный осмотр, осмотр с боковой подсветкой фонарём и эндоскопический контроль, чтобы проверить наличие в смачиваемом проточном канале сварочного шлака, углублений, царапин, отслоения покрытия или остатков веществ. Для полостей датчиков, недоступных для прямого осмотра, поставщик должен предоставить описание конструкции, записи о сварочной технологии и заводские документы контроля в качестве дополнительного основания.
Учитывайте фактическое сочетание температуры, давления и моющих сред
Распространённая ошибка пищевых предприятий — учитывать только указанную для расходомера максимальную допустимую температуру. Например, маркировка оборудования с термостойкостью 150 градусов Цельсия не означает, что оно может длительно выдерживать совместное воздействие пара температурой 150 градусов Цельсия, щелочного раствора и циклического давления. Футеровка, уплотнительные кольца и клеевые соединения часто являются наиболее уязвимыми элементами, определяющими фактическую стойкость.
В процессе CIP моющий раствор может быть кислотным, щелочным или дезинфицирующим, а температура обычно находится в диапазоне от 60 до 90 градусов Цельсия; при наличии процесса SIP температура пара в кратковременном режиме может быть выше. Пользователь должен предоставить производителю расходомера концентрацию моющей среды, время циркуляции, максимальную температуру, максимальное давление и годовую частоту очистки для выполнения целевого подбора материалов.
Для пищевых сред с содержанием сахара, масла, волокон или высокой вязкостью также следует учитывать, может ли скорость потока приводить к образованию отложений. Как правило, слишком низкая скорость вызывает налипание на стенки и остаточные отложения, а слишком высокая может увеличивать потерю давления, эрозию и вибрацию. Диаметр расходомера следует выбирать по фактическому диапазону расхода, а не просто подбирать непосредственно по диаметру существующего трубопровода.
Помимо самого материала, на санитарный эффект влияет и направление монтажа. Для сред, склонных к осаждению, следует избегать образования нижних точек, которые невозможно полностью опорожнить; в санитарных трубопроводах необходимо обеспечить полное покрытие смачиваемых зон моющей жидкостью. После монтажа оборудования следует провести пробный запуск и валидацию очистки, а серийное производство начинать только после подтверждения стабильности нуля, отсутствия утечек и аномальных потерь давления.
Создайте механизм входной приёмки и повторной эксплуатационной проверки, чтобы не откладывать риски материалов на последующие этапы
После поступления пищевых расходомеров рекомендуется проводить приёмку совместно силами специалистов по оборудованию, технологии, качеству или закупкам. Приёмочный контроль должен охватывать модель изделия, диаметр, класс давления, материалы смачиваемых частей, способ соединения, уплотнения, класс точности, питание, выходные сигналы и сопроводительную документацию. Для моделей, изготовленных на заказ, основным критерием оценки должно быть подписанное техническое соглашение.
Рекомендуется включить пункт «полнота документов, подтверждающих материалы смачиваемых частей» в перечень обязательных проверок при входной приёмке и хранить номер документа в привязке к позиционному обозначению оборудования. Для изделий различных диаметров, таких как DN25, DN50 и DN80, а также для футеровок и уплотнений разных партий необходимо предотвращать смешанную установку вследствие схожего внешнего вида. Идентификация по маркировке, учёт партий и раздельное хранение запасных частей снижают риски последующего обслуживания.
После ввода в эксплуатацию необходимо установить периодичность повторных проверок с учётом производственного ритма. В повседневной эксплуатации можно контролировать стабильность показаний, наличие утечек в местах фланцевых или кламповых соединений, а также аномалии нуля после очистки; при остановке на техническое обслуживание можно проверять старение футеровки, остаточную деформацию уплотнительных колец, отложения на электродах и коррозию проточного канала. При обнаружении отклонений в первую очередь следует проверить соответствие материалов рабочей среде.
Для новых или модернизируемых пищевых производственных линий подбор расходомера следует максимально переносить на этап проектирования технологического процесса. После определения наименования среды, электропроводности, температуры, давления, вязкости, способа очистки, стандарта соединения и санитарного уровня можно выбрать материал и модель датчика, что позволяет снизить последующие затраты на замену оборудования, не способного выдерживать рабочие условия.
Контрольный список приёмки материалов пищевого расходомера
При приёмке можно сосредоточиться на шести пунктах: указана ли марка металла смачиваемых частей, соответствует ли тип футеровки, обозначен ли материал уплотнительных колец, подходит ли материал электродов, имеются ли в полном объёме документы о соответствии требованиям для контакта с пищевыми продуктами и отвечают ли поверхность и сварные швы требованиям санитарной очистки. Только после формирования замкнутого цикла по этим шести пунктам оценка материалов будет более надёжной.
Для различных сред, таких как йогурт, сок, соусы, сиропы, пищевые масла, алкогольные напитки и приправы, нельзя применять один и тот же набор материалов. Особенно в условиях, где одновременно присутствуют кислотно-щелочная очистка, высокотемпературная дезинфекция, рецептуры с содержанием соли и высокочастотное производство, необходимо системно оценивать 316L, PTFE и подходящие уплотнительные материалы.
Предприятия пищевой промышленности Шэньси при закупке расходомеров могут предоставить компании Xi'an Shenghongchuang Instrumentation Co., Ltd. состав среды, диапазон расхода, диаметр трубопровода, рабочую температуру, рабочее давление, параметры очистки и перечень необходимых документов, после чего технические специалисты подтвердят материалы смачиваемых частей, конструкцию датчика и решение по комплектным приборам с учётом условий конкретной производственной линии.
До подписания заказа рекомендуется поэлементно включить в техническое соглашение марку 304 или 316L, тип футеровки PTFE или иной тип, материал уплотнений, форму санитарного соединения, сертификаты материалов и заводские документы об испытаниях. Только подход «документация прослеживаема, материалы проверяемы, условия эксплуатации совместимы, работа подлежит повторной проверке» позволяет точнее определить, действительно ли материалы пищевого расходомера соответствуют требованиям.
Связанные рекомендации
 Как определить, соответствует ли материал пищевого расходомера в Шэньси требованиям?
 Стоит ли выбирать высокоточный расходомер из Сианя, если его точность выше?
 Как калибровать результаты измерений портативного расходомера Шэньси?
 Как выбрать расходомер малого расхода в Сиане, чтобы избежать погрешностей